





Princípio e aplicação do revestimento iônico
 Mar 16, 2019|
Princípio e aplicação do revestimento iônico
Existem muitos tipos de métodos de revestimento usados na moderna indústria aeronáutica, como galvanoplastia, pulverização, revestimento químico, difusão, laminação e revestimento. Muitos desses processos foram dominados e desempenharam um papel significativo na produção. No entanto, a tecnologia de revestimento existente não pode acompanhar o rápido desenvolvimento de produtos, para que as pessoas explorem novas tecnologias de revestimento. "Ion plating" é uma nova tecnologia de revestimento a vácuo desenvolvida nos últimos anos.

1. Introdução
Plaqueamento iônico, ionização em condições de vácuo, usando a descarga de gás, fazer ionização de gás ou evaporar parte do material, e o íon gasoso ou material vaporizado sob o bombardeio de íons, o material de evaporação ou o depósito do reagente sobre o substrato . Estes incluem magnetron sputtering ion plating, chapeamento de íons reativo, chapeamento de íon oco de descarga catódica (método de evaporação de cátodo oco), multi-arc ion plating (chapeamento de íons de arco catódico), etc.
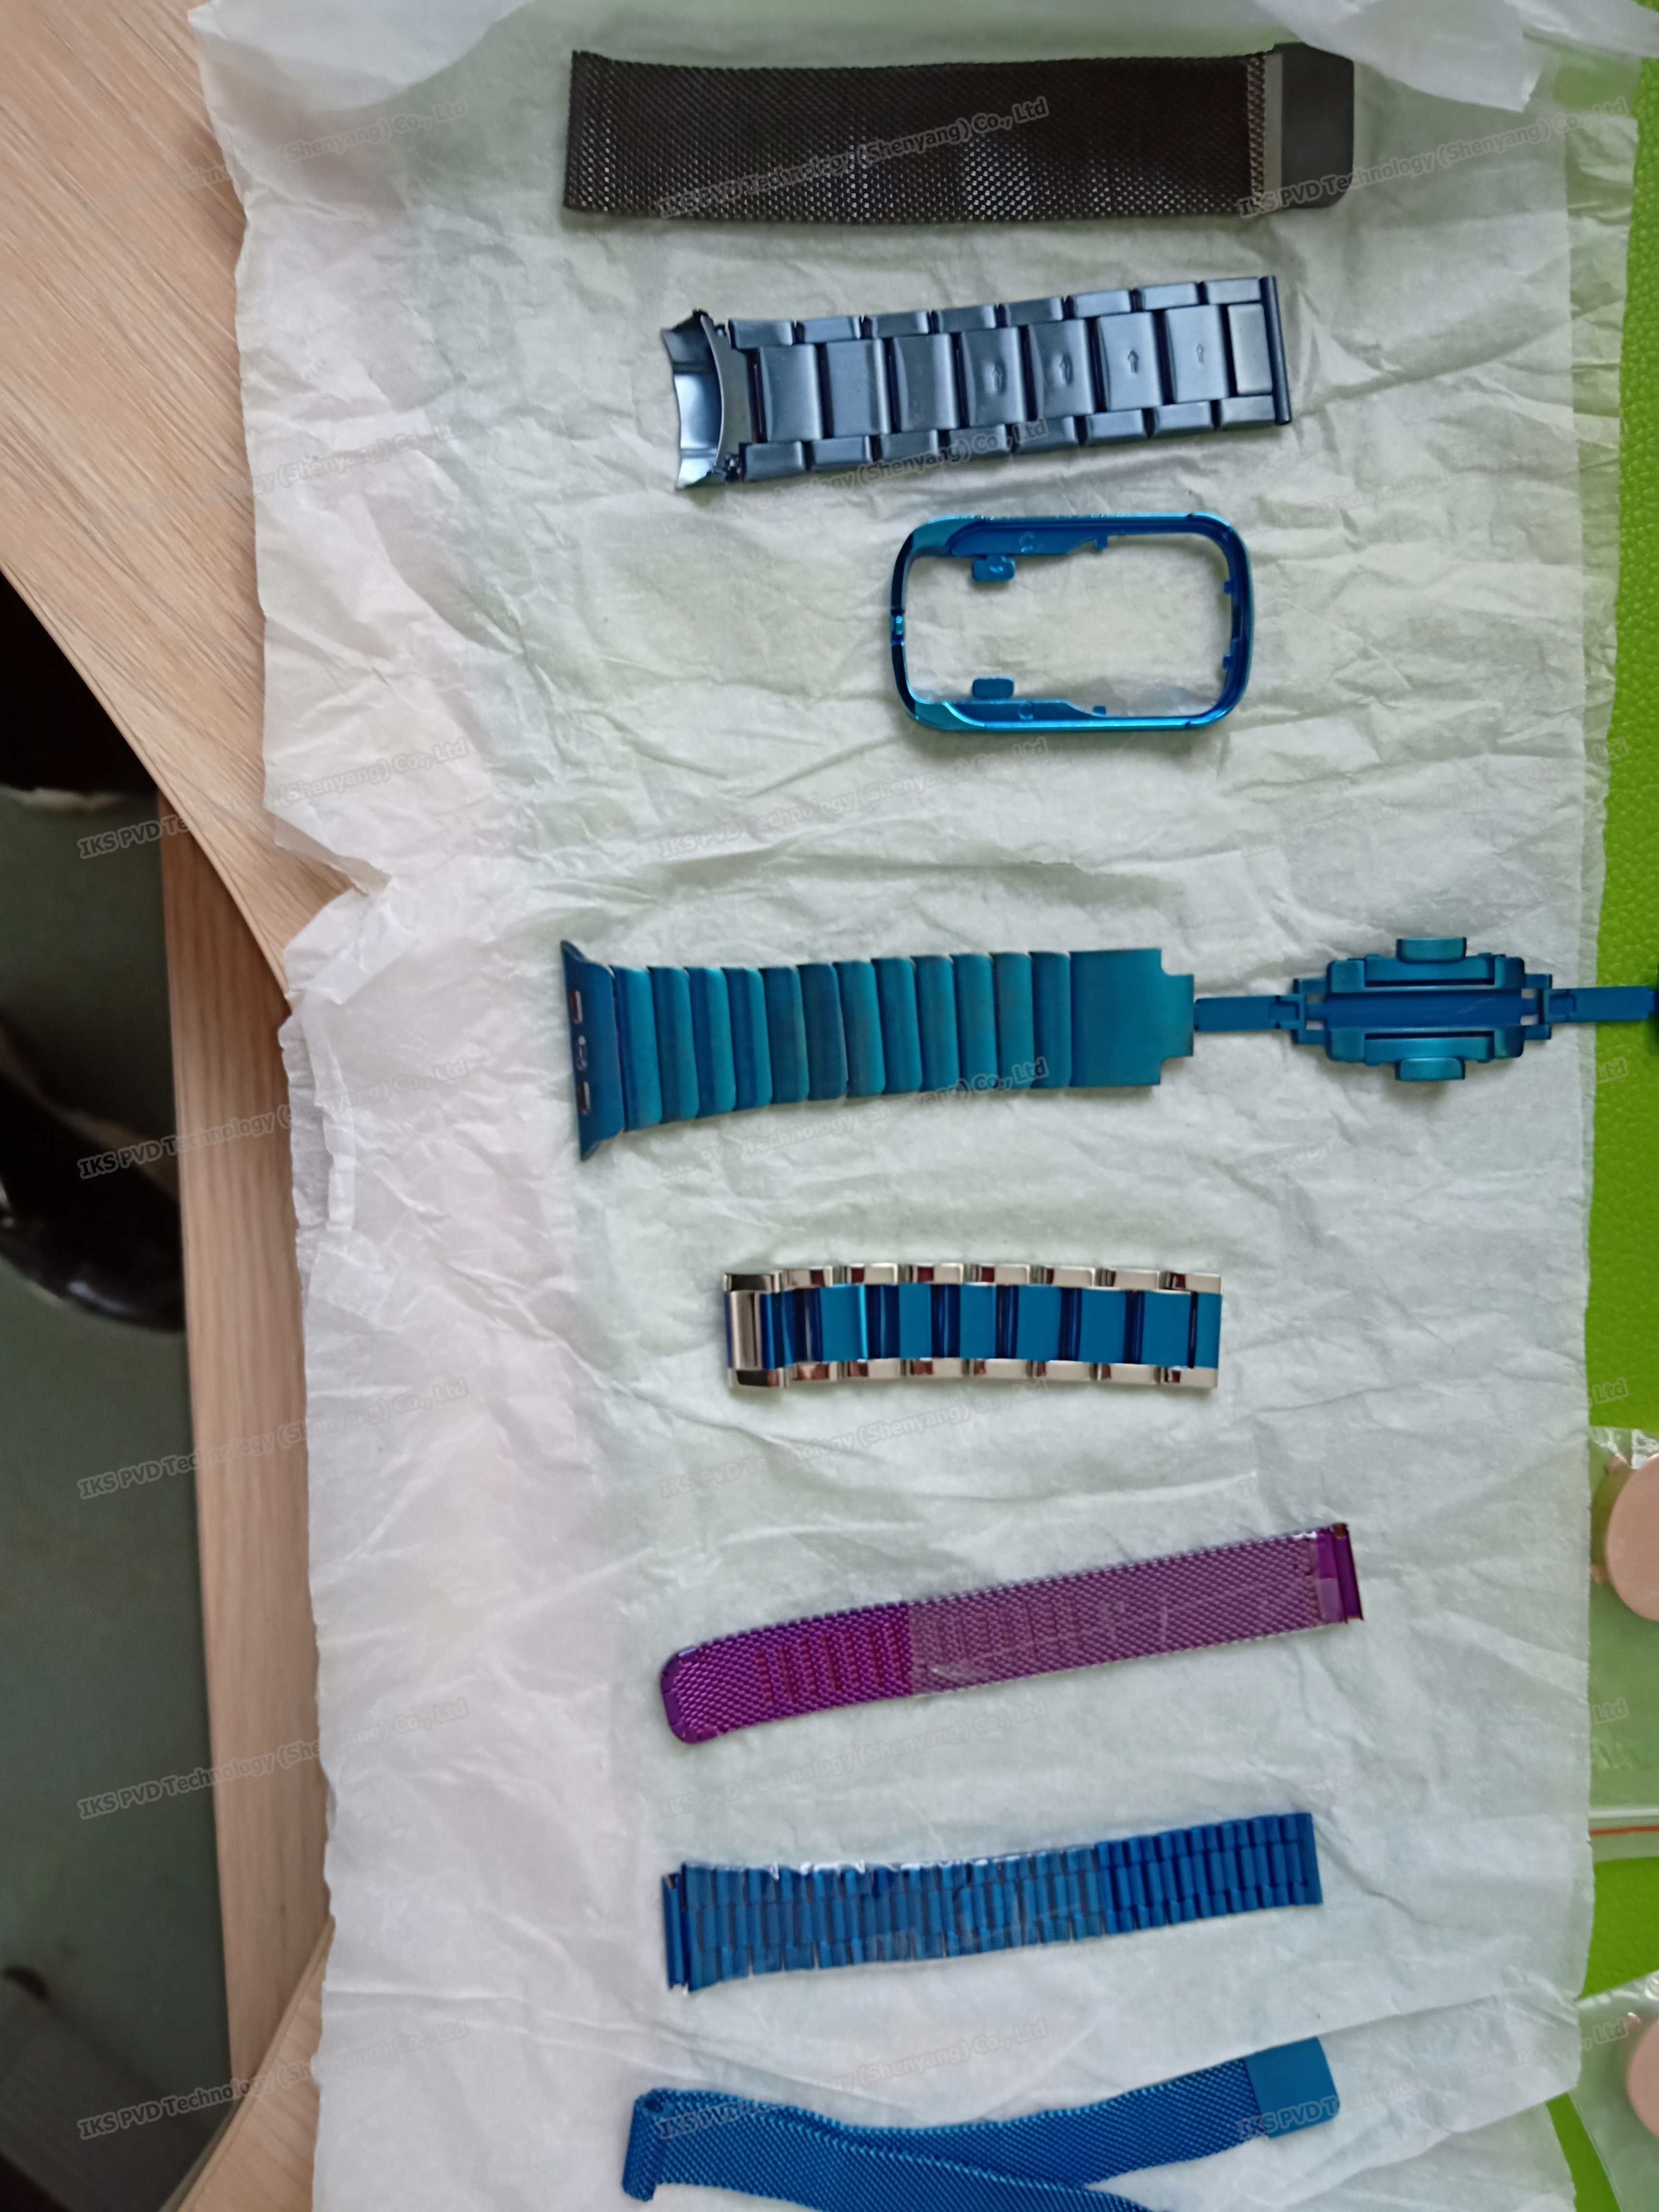
2. A importância de
Na indústria aeronáutica e aeroespacial, os componentes de várias aeronaves, mísseis, satélites e aeronaves geralmente trabalham em condições complexas e prejudiciais. Aeronaves, por exemplo, asas, pele da fuselagem e trem de pouso e outras partes externas, são diretamente afetadas pelos produtos de atmosfera, umidade, poeira e combustão contidos na atividade química da corrosão do gás. As partes externas de um hidroavião, especialmente a fuselagem e a bóia, são frequentemente corroídas pela água do mar, lago ou rio. Câmaras de combustão, peças de turbinas e peças de pistão de cilindros de motores aeronáuticos também são freqüentemente oxidadas por fluxos de gás de alta temperatura contendo ácidos e outras substâncias ativas. Existem também componentes de instrumentos como aerobearings, dispositivos de micro-transmissão, engrenagens de precisão, potenciômetros, etc., que são freqüentemente submetidos a diferentes graus de fricção e desgaste. Para fazer as várias partes acima pode se adaptar à temperatura, corrosão, desgaste e outras exigências severas, simplesmente a partir das partes da estrutura ou material para pensar, muitas vezes não é suficiente. Como fazer? Um dos métodos mais amplamente utilizados é usar o método de revestimento de superfície para proteger as partes da matriz para atender aos requisitos acima. Isto é como pessoas de acordo com diferentes condições ambientais colocadas em roupas diferentes, de acordo com a necessidade das partes do calor, corrosão ou revestimento resistente ao desgaste.
3. Desenvolvimento
Existem muitos tipos de métodos de revestimento utilizados na indústria moderna da aviação, tais como galvanoplastia, pulverização, revestimento químico, difusão, laminação, revestimento e assim por diante. Muitos desses processos foram dominados e desempenharam um papel significativo na produção. No entanto, a tecnologia de revestimento existente não pode acompanhar o rápido desenvolvimento de produtos, para que as pessoas explorem novas tecnologias de revestimento. "Ion plating" é uma nova tecnologia de revestimento a vácuo desenvolvida nos últimos anos.
4. Princípio e processo
Ion Plating é um novo desenvolvimento da tecnologia de revestimento a vácuo. Revestimento a vácuo comum (também conhecido como evaporação a vácuo), a peça de trabalho presa na tampa de vácuo, quando a alta temperatura de evaporação fonte de aquecimento elétrico, promover a ser material revestido - evaporação de material de evaporação de fusão. Devido ao aumento de temperatura, as partículas do evaporador ganham alguma energia cinética, depois sobem lentamente ao longo da linha de visão e, finalmente, aderem à superfície da peça de trabalho acumulada em um filme. A camada de revestimento que se forma com este tipo de artesanato, não tem união química firme com a superfície da peça, tem sem conexão de difusão, desempenho aderente é muito pobre, a poeira que cai como a mesa às vezes é a mesma, toque com a mão também pode apagar. No entanto, o processo de revestimento iônico é diferente, embora também na tampa de vácuo, mas, em seguida, o processo de revestimento é na forma de transferência de carga para alcançar. Em outras palavras, partículas do evaporador, como íons de alta energia com carga positiva, são atraídas pelo cátodo de alta pressão (ou seja, a peça) e injetadas na superfície da peça em alta velocidade. Equivalente a uma bala de alta velocidade disparada do cano, ela pode penetrar profundamente no alvo, formando um sólido revestimento de difusão na peça de trabalho.
O processo de revestimento iônico é o seguinte: a fonte de evaporação é conectada ao ânodo e a peça de trabalho é conectada ao cátodo. Uma descarga de brilho é gerada entre a fonte de evaporação e a peça de trabalho depois que uma corrente direta de alta tensão de três a cinco mil volts é aplicada. Como o gás argônio inerte é preenchido na tampa de vácuo, parte do gás argônio é ionizado sob a ação do campo elétrico de descarga, formando assim uma área escura de plasma ao redor da peça de trabalho catódica. Os iões de árgon positivos, atraídos pela alta pressão negativa do cátodo, bombardearam violentamente a superfície da peça de trabalho, fazendo com que partículas e sujidade na superfície da peça de trabalho fossem salpicadas, de modo a que a superfície da peça a ser revestida fosse completamente limpo por bombardeio de íons. As partículas do evaporador se fundem e evaporam, entram na área de descarga incandescente e são ionizadas. Os íons do evaporador carregados positivamente, atraídos pelo cátodo, se apressaram para a peça de trabalho junto com os íons de argônio. Quando a quantidade de íons do evaporador na superfície da peça excedeu a quantidade de respingos de íons, eles gradualmente se acumularam para formar uma camada de revestimento que aderiu firmemente à superfície da peça de trabalho. Este é o processo simples de revestimento ionizado.
5. Características
O revestimento tem boa aderência
No revestimento a vácuo comum, as partículas do evaporador são apenas cerca de uma energia de elétron volt para a superfície da peça de trabalho, na superfície da peça e entre o revestimento, a formação da profundidade de difusão de interface é geralmente apenas algumas centenas de angstrom (10000 angstrom = 1 micron = 0,0001 cm). Isso é menos de um por cento de um cabelo humano. Pode-se dizer que quase não há conexão entre as duas camadas de transição, como se fossem completamente separadas. No ion plating, as partículas do evaporador ionizam e possuem uma energia cinética de 3.000 a 5.000 elétron volts. Se as partículas de revestimento a vácuo comum é equivalente a um corredor sem fôlego, assim placas ionizantes são como passageiros no foguete de alta velocidade, quando sua peça de alta velocidade de bombardeamento, depósito não só rápido, mas também pode penetrar na superfície da peça, formando um profundo em camada de difusão de matriz, profundidade de difusão interface de revestimento iônico seria de quatro a cinco mícrons, ou seja, que a profundidade de difusão de revestimento de vácuo ordinária profunda dezenas de vezes, até mesmo cem vezes, e aderiram uns aos outros tão rápido. O teste de tração da amostra após o revestimento iônico mostra que o revestimento ainda se estende plasticamente junto com o metal base e não ocorre descascamento ou descascamento até que a amostra esteja prestes a quebrar. Isso mostra o quão forte é o apego! No caso de chapeamento iônico com alta capacidade de plating, as partículas do evaporador se movem no campo elétrico na forma de íons carregados ao longo da direção da linha de energia, de modo que todas as partes com campo elétrico podem obter um bom revestimento, o que é muito melhor do que o revestimento a vácuo comum só pode ser obtido na direção direta. Portanto, este método é muito adequado para peças chapeadas no orifício interno, ranhura e ranhura estreita. Outros métodos difíceis de revestir as peças. Com revestimento a vácuo comum só pode ser banhado diretamente na superfície, partículas de material de evaporação, como subir escada, só pode seguir a escada; Por outro lado, o revestimento com íon pode ser enrolado uniformemente ao redor da parte traseira da peça e no orifício interno, e os íons carregados podem ser transportados para qualquer lugar dentro do raio de seu raio seguindo uma rota prescrita, como em um helicóptero. O revestimento de boa qualidade tem estrutura compacta, sem furo, sem bolhas e espessura uniforme. Mesmo as bordas e ranhuras podem ser chapeadas uniformemente sem formar nódulos metálicos. Peças como roscas também podem ser revestidas, porque este processo também pode reparar as microfissuras superficiais da peça de trabalho e os defeitos de corrosão, de modo a melhorar efetivamente a qualidade da superfície e as propriedades físicas e mecânicas das peças chapeadas. Testes de fadiga mostram que, se tratada adequadamente, a vida de fadiga da peça de trabalho é de 20 a 30% maior do que antes do plaqueamento.
Simplificação do processo de limpeza
Processo de revestimento existente, a maioria dos requisitos de antes da peça de trabalho para limpeza rigorosa, complexo e problemas. No entanto, o próprio processo de revestimento iónico tem um efeito de limpeza por bombardeamento iónico e este efeito continuou ao longo do processo de revestimento. Excelente efeito de limpeza, pode fazer o revestimento diretamente perto do substrato, efetivamente melhorar a adesão, simplificar uma grande quantidade de limpeza antes do chapeamento.
Uma ampla gama de materiais de revestimento
Ion chapeamento é o uso de íons de alta energia bombardeando a superfície da peça de trabalho, de modo que uma grande quantidade de energia elétrica na superfície da peça de trabalho em energia térmica, promovendo assim a difusão do tecido de superfície e reação química. No entanto, toda a peça, especialmente o núcleo da peça de trabalho, não foi afetada pela alta temperatura. Portanto, esse tipo de processo de revestimento tem uma ampla gama de aplicações, mas as limitações são pequenas. Em geral, todos os tipos de metais, ligas e alguns materiais sintéticos, materiais de isolamento, materiais térmicos e materiais de alto ponto de fusão podem ser banhados. Pode ser banhado na peça de metal não-metal ou metal, também pode ser banhado no não-metal ou não-metal, ou mesmo de plástico, borracha, quartzo, cerâmica e assim por diante.
6. Aplicações aeroespaciais
Óleo não-lubrificante
Em aviões modernos, motores de aeronaves ou instrumentos de aeronaves, especialmente na indústria aeroespacial, como satélites, satélites, há um número de peças rotativas são obrigados a ter boa lubrificação, mas muitas vezes devido a selar por muito tempo, a temperatura ambiente é muito alta ou volatilização do espaço, o lubrificante de graxa ordinária não é mais aplicável, de modo a apresentar um lubrificante sólido. Os resultados experimentais mostram que é melhor fazer uma película de lubrificação sólida por meio de placas ionizantes do que outros métodos. Não só a adesão forte, revestimento fino e uniforme, não afeta as partes da precisão dimensional e tolerância. A economia também é boa, um pouco de material de lubrificação pode ser banhado em uma grande área. A qualidade do filme de lubrificação também é melhor, o coeficiente de atrito é pequeno, a vida útil é longa. Por exemplo, há um satélite nos rolamentos de precisão, não banhado antes da vida útil de apenas alguns minutos, simplesmente não pode ser usado; No entanto, a película de lubrificação sólida banhada por íons pode trabalhar de forma confiável por milhares de horas em vôo. Ion chapeamento não só pode ser banhado muitos tipos de materiais de lubrificação sólida à temperatura ambiente, mas também pode ser revestido com uma variedade de materiais de lubrificação sólida de alta temperatura, alguns até podem ser mais de oitocentos graus Celsius sob a alta temperatura desempenhar um bom papel na lubrificação. Os materiais lubrificantes sólidos que podem ser revestidos incluem prata, ouro, cobre, chumbo, liga de chumbo-estanho, flúor e assim por diante.
O verdadeiro ouro não tem medo de fogo
Peças de aeronaves, especialmente muitas peças de motor, muitas vezes precisam trabalhar em altas temperaturas. Por exemplo, a temperatura de trabalho das pás da turbina e das pás guia geralmente é de cerca de 1.000 graus centígrados, e algumas chegam a 1.400 graus centígrados. Na novela mitológica viagem para o oeste, quando o sol wukong foi colocado na fornalha pelo supremo Senhor, ele provavelmente não poderia atingir uma temperatura tão alta. As peças modernas de motores aeronáuticos funcionam a uma temperatura tão elevada, sendo difícil cumprir os requisitos apenas dependendo do desempenho do próprio material da matriz da peça. Então, como podem as peças do motor sem a alta temperatura de ablação? Actualmente, além das partes da estrutura para tomar medidas (tais como o uso de lâminas de arrefecimento oco, lâminas de resfriamento divergentes, etc.), a maior parte da necessidade de revestimento de resistência ao calor para proteção. O revestimento com iões tem muitas vantagens para a deposição de filmes resistentes ao calor. Pode ser aplicado a uma variedade de materiais de alto ponto de fusão, como óxido de alumínio, óxido de silício, óxido de berílio, liga de háfnio, etc. A composição do revestimento de liga também é mais fácil de controlar, adequada para a composição do calor mais complexo liga resistente, como ítrio de ferro-cromo-alumínio, ítrio de cromo-cobalto-alumínio ou liga de ítrio-alumínio-níquel-cromo.
Actualmente, a lâmina da turbina é o principal objectivo de tentar usar o revestimento resistente ao calor de revestimento iónico. É relatado que a vida útil em alta temperatura de um tipo de lâmina banhada por este método com uma liga de ítrio de níquel-cromo-alumínio é três vezes maior que a de alumínio. Adequado para o uso de peças de motor resistentes ao calor e disco de turbina, peças do pistão do cilindro. Depois de ser tratada com essa tecnologia avançada, algumas peças podem funcionar por milhares de horas em alta temperatura.
Metal não enferruja
As peças de metal enferrujam, mas se as peças forem revestidas com uma camada de revestimento anti-corrosivo, isso pode impedir que as peças enferrujam. Como resultado da alta densidade de revestimento de revestimento de íon, menos pinhole, resistência à corrosão, e pode depositar muitos outros processos não pode depositar bom revestimento de corrosão. Portanto, o revestimento com íon é atualmente o mais utilizado em materiais resistentes à corrosão. Tal como a parede do hidroavião e outras partes externas, este método pode ser usado para prevenir a corrosão do spray salino e do revestimento de corrosão da água do mar; Outras peças de material com peças de liga de alumínio podem ser banhadas por este método para evitar corrosão potencial. Além disso, com a melhoria da velocidade e altitude de voo e o progresso da exploração espacial, a aplicação de liga de titânio é cada vez maior. Mas, se for revestida com alumina, pode satisfazer completamente os requisitos. No entanto, galvanoplastia e outros processos não podem ser banhados este material. Ion plating, por outro lado, faz maravilhas. Até agora, além de alumina, materiais resistentes à corrosão adequados para revestimento iônico incluem cromo, titânio, tântalo, aço inoxidável, etc. As peças de aviação revestidas incluem parafusos, porcas, rebites, pinos, tubos, juntas, giroscópios, engrenagens de precisão, anéis de vedação de metal, etc.
Em suma, a ionização na indústria da aviação e outros setores do potencial de aplicação é grande, além do exposto, há muitos, como chapeamento de filme condutor, película de endurecimento, filme decorativo e usado para soldagem de precisão, selagem de precisão, superfície reparar. Processo de Ion Plating é uma nova tecnologia desenvolvida há mais de dez anos. Tem algumas vantagens únicas e pode resolver algumas chaves de produção que foram difíceis de superar no passado. No entanto, devido ao surgimento do tempo não é longo, existem muitas chaves técnicas a serem resolvidas, tais como controle de espessura de revestimento, a superfície da peça não blindagem de blindagem, etc. Em segundo lugar, a capacidade do equipamento é pequena, grandes partes são difíceis para chapeamento, grande investimento. Acreditamos que com o estudo mais aprofundado desta tecnologia, a galvanoplastia será gradativamente melhorada e desenvolvida, e será totalmente aplicada e promovida na indústria da aviação.
IKS PVD, sobre a tecnologia de revestimento de íon, temos tantas experiência de aplicação da indústria, entre em contato conosco agora, iks.pvd@foxmail.com