Quanto você sabe sobre o processo de PVD?
 Apr 12, 2019|
Quanto você sabe sobre o processo de PVD?
Desenvolvimento de tecnologia de revestimento a vácuo
I. tecnologia de revestimento a vácuo não foi desenvolvido por um longo tempo. A tecnologia CVD (deposição de vapor químico) foi aplicada a ferramentas de corte de metal duro na década de 1960. Como essa tecnologia precisa ser realizada em alta temperatura (a temperatura do processo é superior a 1000 C), o tipo de revestimento é único e as limitações são grandes então seu desenvolvimento inicial não é satisfatório.
II. No final da década de 1970, surgiu a tecnologia PVD (deposição de vapor físico). Depois disso, a tecnologia de revestimento PVD se desenvolveu rapidamente em um curto período de 20 ou 30 anos. A razão é que o filme de revestimento PVD é formado na cavidade selada a vácuo, que quase não tem problemas de poluição ambiental e é favorável à proteção ambiental. Porque pode começar brilhante, superfície do cardume, na cor, maduro tem 7 cores, argent, cor transparente, amarelo dourado, preto, e pelo amarelo dourado chega todo o tipo da cor entre o preto, pode-se dizer é colorido, pode satisfazer o sexo do adorno todo tipo de necessidade; E por causa da tecnologia PVD, pode facilmente obter outros métodos difíceis de obter alta dureza, alta resistência ao desgaste de revestimento cerâmico, revestimento composto, aplicado em ferramentas, molde, pode tornar a vida duplicada, melhor para alcançar o efeito de baixo custo, alto rendimento; Além disso, a tecnologia de revestimento por PVD possui as características de baixa temperatura e alta energia, e pode ser usada para formar um filme em praticamente qualquer substrato. Portanto, não é surpreendente que a tecnologia de revestimento PVD se desenvolva rapidamente devido à sua ampla gama de aplicações. Com o desenvolvimento da tecnologia de revestimento a vácuo, PCVD (deposição de vapor físico-químico), mt-cvd (deposição de vapor químico a temperatura média) e outras novas tecnologias também apareceram hoje. Vários equipamentos de revestimento e vários processos de revestimento estão surgindo em um fluxo sem fim.
III Ao mesmo tempo, devemos estar cientes de que o desenvolvimento da tecnologia de revestimento a vácuo está seriamente desequilibrado. Devido ao ambiente de trabalho extremamente duro das ferramentas e moldes, os requisitos para a adesão do filme são muito mais altos do que o revestimento decorativo. Portanto, embora os fabricantes de revestimentos decorativos têm sido em torno, mas a produção de fabricantes de revestimento de moldes não são muitos. Mais ferramenta, molde de revestimento a falta de serviço pós-venda, até agora, a maioria dos fabricantes de equipamentos de revestimento domésticos podem fornecer tecnologia de revestimento completo ferramenta de corte (incluindo processo de pré-tratamento, processo de revestimento, revestimento tecnologia de pós-processamento, tecnologia de detecção, a aplicação da ferramenta de revestimento e tecnologia de moldes, etc), além disso, também exige pessoal de tecnologia, além do mestre do conhecimento profissional de revestimento, também deve ter sólidos conhecimentos de material metálico e tratamento térmico, pré-tratamento da superfície do molde antes da seleção do conhecimento adequado, ferramenta de corte, revestimento do molde, bem como os requisitos técnicos para uso do computador, se houver algum problema aparecer links, Vai dar aos usuários a conclusão de que o efeito de uso não é o ideal. Tudo isso restringe seriamente a aplicação dessa tecnologia no corte de ferramentas e moldes.
IV. por outro lado, porque a tecnologia é uma entre a ciência dos materiais, física, eletrônica, química e outras disciplinas da disciplina de ponta emergente, e aplicada à ferramenta de corte, a produção doméstica no campo de um dos poucos fabricantes líderes, principalmente a pé é uma introdução de equipamentos avançados e tecnologia do exterior, continua a ser um processo de digestão, absorção, portanto, no presente, no campo da força técnica doméstica é desproporcional ao seu desenvolvimento, precisa urgentemente de recuperar o atraso.
V. PVD (Deposição Física de Vapor) é composto por Deposição por evaporação a vácuo, Deposição a vácuo e Deposição com íons a vácuo. Costumamos dizer que o revestimento de PVD, refere-se ao revestimento de íon a vácuo; O revestimento NCVM é comumente referido como revestimento por evaporação a vácuo e revestimento por pulverização por vácuo.
VI. O princípio básico da evaporação a vácuo: na condição de vácuo, o metal, a liga de metal e assim por diante são evaporados e então depositados na superfície do substrato. O método de evaporação é comumente usado para aquecer a resistência e bombardear o material de galvanização com o feixe de elétrons para evaporar na fase gasosa e então depositar na superfície do substrato. Na história, a evaporação a vácuo é a tecnologia mais antiga usada no método PVD.
VII. Princípio básico do revestimento de pulverização catódica: sob a condição de vácuo preenchido com gás argônio (Ar), o argônio é uma descarga incandescente. Neste momento, os átomos de argônio (Ar) ionizam para o íon argônio (Ar). Sob a ação da força do campo elétrico, o íon argônio acelera o bombardeamento do material alvo catódico feito do material de revestimento, e o material alvo será depositado na superfície da peça de trabalho por pulverização catódica. Os íons incidentes no filme de pulverização são geralmente obtidos por descarga incandescente na faixa de 10-2pa ~ 10Pa. Portanto, quando as partículas de sputtering voam para o substrato, elas são fáceis de colidir com as moléculas de gás na câmara de vácuo, tornando a direção de movimento aleatória e o filme depositado fácil de ser uniforme.
VIII. Princípio básico da galvanização iónica: sob condições de vácuo, é adoptada alguma tecnologia de ionização por plasma para ionizar parcialmente os átomos do material de revestimento em iões. Ao mesmo tempo, muitos átomos neutros de alta energia são produzidos, e um viés negativo é adicionado ao substrato. Desta forma, sob a ação do viés negativo profundo, os íons são depositados na superfície da matriz para formar um filme fino.
IX. Processo de revestimento iônico: partículas do evaporador, como íons de alta energia com carga positiva, são atraídas pelo cátodo de alta pressão (ou seja, a peça de trabalho) e injetadas na superfície da peça em alta velocidade.
X. O processo de ionização é o seguinte:
A fonte de evaporação é conectada ao ânodo e a peça de trabalho é conectada ao cátodo. Uma descarga de brilho é gerada entre a fonte de evaporação e a peça de trabalho depois que uma corrente direta de alta tensão de três a cinco mil volts é aplicada. Como o gás argônio inerte é preenchido na tampa de vácuo, parte do gás argônio é ionizado sob a ação do campo elétrico de descarga, formando assim uma área escura de plasma ao redor da peça de trabalho catódica. Os íons de argônio com carga positiva, atraídos pela alta pressão negativa do cátodo, bombardearam violentamente a superfície da peça de trabalho, fazendo com que as partículas da superfície e a sujeira da peça de trabalho fossem respingadas, de modo que a superfície da peça a ser revestida fosse completamente limpo por bombardeamento iónico. Então, o evaporador é conectado à fonte de alimentação CA, e as partículas do evaporador se fundem e evaporam, entrando na área de descarga incandescente e sendo ionizadas. Os íons vaporizadores carregados positivamente, atraídos pelo cátodo, se apressaram para a peça de trabalho junto com os íons de argônio. Quando o número de íons vaporizadores na superfície da peça excedeu o número de íons salpicados, eles gradualmente se acumularam para formar um revestimento que aderiu firmemente à superfície da peça de trabalho. Este é o processo simples de revestimento ionizado.
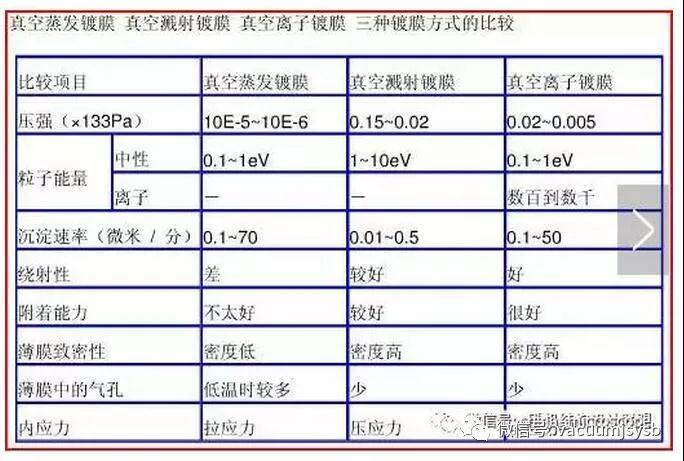
Comparação de três métodos de revestimento:
A tecnologia PVD possui quatro etapas tecnológicas
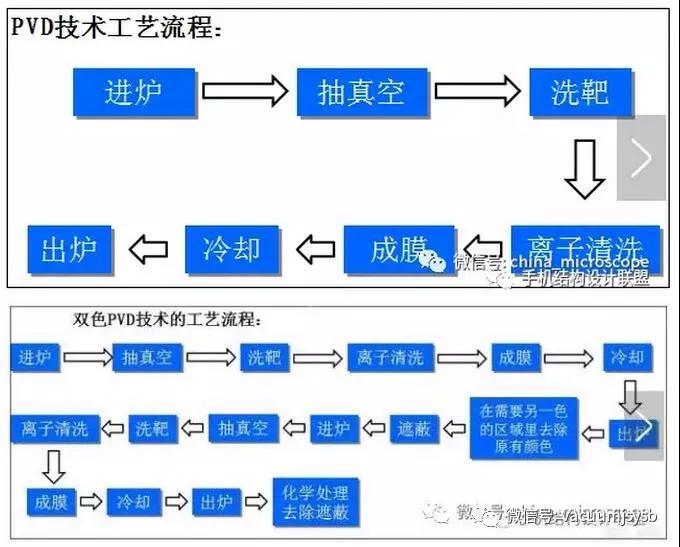
(1) limpeza da peça: ligue a fonte de alimentação dc, o argônio conduz a descarga incandescente como íon argônio, o íon argônio bombardeia a superfície da peça e as partículas da superfície e a sujeira da peça de trabalho são respingadas;
(2) gaseificação do material de revestimento: depois da corrente alternada estar ligada, o material de revestimento é vaporizado e gaseificado.
(3) migração de íons de revestimento: átomos, moléculas ou íons fornecidos pela fonte de gaseificação irão correr para a peça em alta velocidade após a colisão e o campo elétrico de alta tensão;
(4) deposição de átomos, moléculas ou íons do material de revestimento no substrato: quando a quantidade de íons de material de evaporação na superfície da peça de trabalho excede a quantidade de respingos, gradualmente se acumula para formar um revestimento firmemente aderido à superfície da peça de trabalho.
Após a ionização de partículas de revestimento iônico, o material de evaporação tem três mil para a energia cinética de cinco mil elétron volts, artefatos de bombardeamento de alta velocidade, não apenas a velocidade de depósito é rápida e capaz de penetrar na superfície, formando uma profunda camada de difusão de matriz , profundidade de difusão de interface de revestimento iônico seria de quatro a cinco mícrons, isto é, do que a profundidade de difusão de revestimento de vácuo comum profunda dezenas de vezes, até mesmo cem vezes, e aderiram uns aos outros tão rápido.
XI. Conceito básico e características do revestimento PVD
PVD é uma abreviação de "Physical Vapor Deposition". Agora, geralmente aspiramos a evaporação, o revestimento por pulverização, o revestimento por íons e assim por diante são chamados de deposição física de vapor.
Os métodos PVD mais maduros incluem principalmente chapeamento multi-arco e chapeamento de pulverização catódica. O equipamento de galvanização multi-arco é simples na estrutura e fácil de operar. Seu íon evapora a fonte para poder trabalhar pela fonte de alimentação da fonte de alimentação da máquina de solda elétrica, seu processo de arco de partida também é semelhante com a soldagem elétrica, em particular, sob certa pressão da embarcação, começando a agulha de arco e evapora a fonte de íons , desconecta, causa a descarga de gás. Devido à causa do revestimento do arco é principalmente por meio de movimento arco ponto, a fonte de evaporação para a formação de poça de fusão na superfície, fazer o metal evaporado, a camada de filme é depositado sobre o substrato, em comparação com o sputtering magnetron, não só tem a taxa de utilização do material de destino é alta, alta taxa de ionização, mais iões metálicos filmar as vantagens da forte adesão. Além disso, a cor do revestimento multi-arco é relativamente estável, especialmente quando o revestimento de TiN é feito, a mesma cor dourada estável pode ser facilmente obtida em cada lote, tornando o método de pulverização de magnetron incomparável. A desvantagem do plaqueamento múltiplo é que quando a espessura do revestimento atinge 0,3 m, a taxa de deposição e a refletância estão próximas umas das outras sob a condição de revestimento a baixa temperatura com fonte de alimentação CC tradicional, e a formação de filme torna-se muito difícil. Além disso, a superfície do filme começa a embaçar. Outra desvantagem do plaqueamento múltiplo é que, como o metal é evaporado após a fusão, as partículas depositadas são maiores, resultando em menor densidade, e a resistência ao desgaste é pior do que a formação do filme de pulverização catódica.
Pode ser visto que tanto o revestimento multi-arco como o revestimento de pulverização catódica têm vantagens e desvantagens. A fim de dar o máximo de suas respectivas vantagens e realizar a complementaridade, surgiu uma máquina de revestimento que integra tecnologia multi-arco e tecnologia magnetron. No processo, um novo método de plaqueamento múltiplo é apresentado, o qual usa a pulverização catódica para engrossar o revestimento, e finalmente usa plaqueamento multi-arco para alcançar a cor de revestimento de superfície estável final.
Sobre o final dos anos 80, o surgimento de chapeamento de íons evaporativo catódico eletrão gun quente, quente catodo arco magnetron máquina de revestimento de plasma, o efeito de aplicação é muito bom, de modo que a ferramenta de revestimento de TiN rapidamente obter aplicação universal. Entre eles, o eletrodo catódico pistola electrónica evapora quente, usando cobre cadinho aquecimento derretimento é material dourado, usando filamento de tântalo para aquecer a peça, desgaseificação, usando a arma de elétrons para aumentar a taxa de ionização, não só pode obter a espessura de 3 ~ 5 m revestimento de TiN, mas também a sua adesão, resistência ao desgaste são um bom desempenho, mesmo pelo método de moagem é difícil de remover. Mas esses dispositivos são adequados apenas para revestimento de TiN ou filme de metal puro. Para revestimentos múltiplos ou compostos, é difícil adaptar-se a requisitos de alta velocidade de corte de material e diversidade de aplicação de moldes.
CemeCon no momento, alguns países desenvolvidos (como a Alemanha, o Reino Unido ART - TEER, Swiss Platit) com base no princípio tradicional de sputtering magnetron, campo magnético desequilibrado em vez do equilíbrio original do campo magnético, 50 KHZ de média frequência para substituir a fonte de alimentação dc original, fonte de alimentação de pulso em vez de dc bias, a tecnologia de ânodo auxiliar etc, fazer a tecnologia de pulverização magnetron é gradualmente maduro, tem grandes quantidades de usado no revestimento do molde, agora está estável produção incluem principalmente TiAlN, revestimento AlTiN , TiB2, DLC, CrN, guangdong China, jiangsu, guizhou, zhuzhou e outros lugares também introduziram este tipo de equipamento, tem o potencial de pegar fogo.
XII Fluxograma PVD
Característica de usinagem PVD
1) filme PVD pode ser diretamente banhado em aço inoxidável e liga dura. A liga relativamente suave de zinco, cobre, ferro e outras peças fundidas devem ser eletrogalvanizadas primeiro com cromo e, em seguida, adequadas para galvanização PVD.
2). Temperatura típica de processamento de revestimento PVD entre 250 ℃ - 450 ℃;
3) tipo e espessura do revestimento determinam o tempo do processo, o tempo geral do processo é 3 ~ 6 horas;
4) PVD espessura da camada de revestimento de nível mícron, com espessura fina, média de 0.3 mu m ~ 5 mícrons, a espessura da camada de membrana de revestimento decorativo é geralmente 0.3 mu m ~ 1 mu m, por isso pode ser quase não afeta o tamanho original da peça de trabalho elevar todos os tipos de propriedades físicas e propriedades químicas na superfície da peça, e pode manter o tamanho da peça, não precisa novamente após o processamento de chapeamento;
5). A tecnologia PVD não só melhora a força de ligação entre o filme de revestimento e o material de substrato, mas também desenvolve a composição de revestimento desde a primeira geração de TiN até o revestimento composto de TiC, TiCN, ZrN, CrN, MoS2, TiAlN e TiAlCN. , tin-aln, CNx, DLC e ta-c, formando o efeito de superfície de cores diferentes.
6) as cores atuais do filme disponíveis são ouro escuro, ouro claro, marrom, bronze, cinza, preto, cinza-preto, sete cores, etc. A cor pode ser controlada controlando os parâmetros no processo de galvanização. No final do revestimento pode ser usado para medir o valor de cor dos instrumentos relevantes, de modo que a cor pode ser quantificada, para determinar se o revestimento colorido atende aos requisitos.
A aplicação da tecnologia de revestimento PVD é principalmente dividida em duas categorias: revestimento decorativo e revestimento de ferramentas:
O propósito do revestimento decorativo: principalmente para melhorar a aparência das propriedades decorativas da peça e da cor, ao mesmo tempo, torna a peça de trabalho mais resistente ao desgaste e à corrosão para prolongar sua vida útil; Este aspecto aplica-se principalmente a profissão de hardware cada domínio, se o hardware da janela da porta, o bloqueio, o hardware do banheiro e assim por diante indústria.
O objetivo do chapeamento de ferramentas: principalmente, a fim de melhorar a dureza da superfície e resistência ao desgaste da peça de trabalho, reduzir o coeficiente de atrito da superfície, melhorar a vida útil da peça de trabalho; Este aspecto é usado principalmente em várias ferramentas de corte, ferramentas de torneamento (como ferramentas de torneamento, facas de plaina, fresas, brocas, etc.) e outros produtos.
Embora o uso de PVD tecnologia de revestimento pode ser banhado de filme de alta qualidade, mas o custo do processo de revestimento PVD na verdade não é alta, é um tratamento de superfície muito rentável, por isso nos últimos anos a tecnologia de revestimento PVD está se desenvolvendo muito rápido . Revestimento de PVD tornou-se a direção do desenvolvimento do tratamento de superfície na indústria de hardware.
XIII. Vantagem PVD
1. Boa aderência do revestimento
Revestimento a vácuo comum, a superfície da peça de trabalho e revestimento quase nenhuma conexão entre a camada de transição, como distinto. Ion chapeamento, artefatos de alta velocidade de bombardeamento iônico, capaz de penetrar na superfície, formando uma profundidade na camada de difusão de matriz, profundidade de difusão interface de revestimento iônico seria de quatro a cinco mícrons, após o revestimento de íon do espécime para teste de tração mostrou que todos os maneira de ir à fratura, chapeamento com alongamento de plástico de metal da matriz, sem descascar ou descamação, visível como forte adesão, camada de membrana uniforme, densa.
2. boa capacidade de envolvimento e chapeamento
No caso do ion plating, as partículas do evaporador se movem ao longo da direção da linha de força no campo elétrico na forma de íons carregados. Portanto, onde quer que exista um campo elétrico, um bom revestimento pode ser obtido, o que é muito superior ao revestimento a vácuo comum, que só pode ser obtido na direção direta. Portanto, este método é muito adequado para o revestimento de peças no orifício interno, ranhura e ranhura estreita. Outros métodos difíceis de revestir as peças. Com revestimento a vácuo comum só pode ser banhado diretamente na superfície, partículas de evaporação, como subir escada, só pode seguir a escada; Por outro lado, o revestimento por íon pode ser enrolado uniformemente ao redor da parte de trás da peça e no orifício interno. Os íons carregados, por outro lado, podem ser transportados para qualquer lugar dentro do raio da trajetória de voo especificada, exatamente como em um helicóptero.
3. O revestimento é de boa qualidade
O revestimento tem estrutura compacta, sem furo, sem bolhas e espessura uniforme. Mesmo as bordas e ranhuras podem ser chapeadas uniformemente sem formar nódulos metálicos. Peças como roscas também podem ser revestidas, com alta dureza, alta resistência ao desgaste (baixo coeficiente de atrito), boa resistência à corrosão e estabilidade química, maior vida útil do filme; Ao mesmo tempo, o filme pode melhorar significativamente a aparência do desempenho decorativo da peça de trabalho
4. Simplificação do processo de limpeza
Processo de revestimento existente, a maioria dos requisitos de antes da peça de trabalho para limpeza rigorosa, complexo e problemas. No entanto, o próprio processo de revestimento iónico tem um efeito de limpeza por bombardeamento iónico e este efeito continuou ao longo do processo de revestimento. Excelente efeito de limpeza, pode fazer o revestimento diretamente perto do substrato, efetivamente melhorar a adesão, simplificar uma grande quantidade de limpeza antes do chapeamento.
5. Ampla gama de materiais de revestimento
Ion chapeamento é o uso de íons de alta energia bombardeando a superfície da peça de trabalho, de modo que uma grande quantidade de energia elétrica na superfície da peça de trabalho em energia térmica, promovendo assim a difusão do tecido de superfície e reação química. No entanto, toda a peça, especialmente o núcleo da peça de trabalho, não foi afetada pela alta temperatura. Portanto, esse tipo de processo de revestimento tem uma ampla gama de aplicações e as limitações são pequenas. Em geral, todos os tipos de metais, ligas e alguns materiais sintéticos, materiais de isolamento, materiais térmicos e materiais de alto ponto de fusão podem ser banhados. Pode ser banhado na peça de metal não-metal ou metal, também pode ser banhado no metal ou não-metal, e ainda pode ser banhado em plástico, borracha, quartzo, cerâmica e assim por diante.
Escopo de aplicação, vantagens e desvantagens da tecnologia PVD de duas cores .
Seu escopo de aplicação é:
1) aço carbono, ligas de aço, aço inoxidável, liga de titânio e outros materiais metálicos;
2) a dureza da superfície do material metálico deve ser de pelo menos HV170.
Suas vantagens são:
Em comparação com a tradicional tecnologia PVD monocromática de pulverização magnética, a tecnologia PVD de duas cores é mais complexa, mais complexa e mais difícil de produzir, mas tem excelente efeito de aparência. A dureza da superfície de ambas as cores está acima do HV600.
A tradicional tecnologia PVD monocromática de magnetron sputtering é para alcançar o efeito de duas cores. As medidas tecnológicas tomadas são para esculpir o laser na região que precisa alcançar outra cor com base em todo o monocromático PVD. A área em que o novo tratamento sai pode mostrar a qualidade instintiva do metal apenas, a dureza da superfície, ou seja, a dureza da superfície do próprio metal -
A dureza da superfície após o PVD está acima de HV600).
Suas desvantagens são:
1) o processo é mais complexo que o tradicional PVD monocromático, e o processo é mais complexo e difícil de produzir;
2) o rendimento de produção é baixo, cerca de 65 ~ 70% (o rendimento do PVD monocromático tradicional é geralmente 85 ~ 90%;
3) o preço será 50 ~ 60% maior do que o PVD monocromático tradicional;
4) devido à influência da tecnologia e processo, a produção de PVD de duas cores tem mais restrições e é muito afetada pela estrutura do produto, enquanto o tradicional PVD monocromático é quase ilimitado
Equipamentos modernos de revestimento (tecnologia de aquecimento uniforme, tecnologia de medição de temperatura, respingos de magneto desbalanceados, ânodo auxiliar, fonte de alimentação de frequência intermediária, tecnologia de pulso) são equipamentos de revestimento obtidos principalmente por câmara de vácuo, vácuo, medição de vácuo, alimentação de energia sistema, peças de transmissão mecânica, aquecimento e temperatura unidade de medição, evaporação de iões ou fonte de pulverização catódica, sistema de água e outras partes.
1 a câmara de vácuo
Equipamentos de revestimento tem principalmente linha de produção de revestimento contínuo e máquina de revestimento de quarto único duas formas, porque o aquecimento do revestimento do molde e parte de transmissão mecânica tem maiores requisitos, e forma do molde, tamanho variar, linha de produção de revestimento contínuo é geralmente difícil de atender os requisitos, deve usar uma máquina de revestimento de sala única.
2 parte de ganho de vácuo
A aquisição de vácuo é uma parte importante da tecnologia de vácuo. Devido aos requisitos de alta aderência do revestimento na peça de trabalho, o grau de vácuo de fundo deve ser melhor que 6mPa antes do início do processo de revestimento, e até 0,06mPa após a conclusão do processo de revestimento. Portanto, é muito importante selecionar o equipamento de aquisição de vácuo de forma razoável para obter alto grau de vácuo. A partir de agora, não há bomba que possa operar da pressão atmosférica até quase um vácuo muito alto. Portanto, a aquisição de vácuo não é um equipamento de vácuo e métodos podem alcançar, deve ser usado em combinação com várias bombas, tais como bomba mecânica, sistema de bomba molecular.
3 parte de medição de vácuo
A parte de medição de vácuo do sistema de vácuo é para medir a pressão na câmara de vácuo. Como a bomba de vácuo, nenhum medidor de vácuo pode medir toda a faixa de vácuo, então muitos tipos de medidores de vácuo foram feitos de acordo com diferentes princípios e requisitos.
4 fonte de alimentação
A fonte de alimentação alvo inclui principalmente fonte de alimentação CC (como MDX) e fonte de alimentação de frequência intermediária (como PE, PEII e PINACAL produzidos pela empresa AE nos Estados Unidos). A peça de trabalho em si é normalmente fornecida com uma fonte de alimentação CC (como MDX), uma fonte de alimentação de pulso (como PINACAL + produzido pela AE) ou uma fonte de alimentação RF (RF).
5 Sistema de entrada de gás de processo
Gases de processo, como argônio (Ar), criptônio (Kr), nitrogênio (N2), acetileno (C2H2), metano (CH4), hidrogênio (H2), oxigênio (O2), etc., são geralmente fornecidos por cilindros, através de a válvula redutora de gás, a válvula globo de gás, a tubulação, o fluxômetro de gás, a válvula solenóide, a válvula piezoelétrica e, em seguida, a câmara de vácuo. A vantagem deste sistema de entrada de gás é que a tubulação é simples, brilhante, fácil manutenção ou substituição de cilindros. Cada máquina de revestimento não afeta o outro. Há também casos em que várias máquinas de revestimento compartilham um conjunto de cilindros, o que pode ser visto em algumas das maiores oficinas de revestimento. Sua vantagem é, reduzir o cilindro de gás para ocupar a dose, programa unificado, disposição unificada. A desvantagem é que o número de conexões aumenta a chance de vazamento. Além disso, a máquina de revestimento irá interferir uns com os outros, um vazamento de tubulação da máquina de revestimento, pode afetar a qualidade de outros produtos da máquina de revestimento. Além disso, ao substituir os cilindros, é necessário garantir que todos os hosts estejam em um estado sem gás.
6 acionamento mecânico
O revestimento de ferramentas requer espessura uniforme ao redor da borda, portanto, deve haver três rotações no processo de revestimento para atender aos requisitos. Ou seja, enquanto a grande mesa de trabalho é necessária para girar (I), a pequena mesa de transporte da peça também gira (II) e a própria peça de trabalho pode girar simultaneamente (III).
No projeto mecânico, geralmente no centro da parte inferior da mesa giratória da peça de trabalho grande para uma engrenagem de transmissão grande, cercada por um pequeno engrenagem estrela engrenando com ela e, em seguida, use um garfo para discar a rotação da peça de trabalho. É claro que, ao fazer o revestimento do molde, normalmente é suficiente ter duas rotações, mas a capacidade de suporte da engrenagem deve ser bastante aprimorada.
7 Peça de medição de aquecimento e temperatura
Ao revestir o modelo de trabalho, como garantir o aquecimento uniforme da peça de trabalho banhada é muito mais importante do que o aquecimento do revestimento de decoração. Equipamentos de revestimento por matriz são geralmente antes e depois de dois aquecedores, medição e controle de temperatura por termopar. No entanto, como as braçadeiras do termopar são diferentes, a leitura da temperatura não pode ser a temperatura real da peça de trabalho. Há muitas maneiras de medir a temperatura real de uma peça de trabalho. Aqui está um método simples de Surface Thermomeer. O termômetro funciona expandindo a mola na parte inferior quando o termômetro é aquecido, fazendo com que a agulha empurre a agulha de posicionamento para girar até atingir a temperatura máxima. Quando a temperatura cai, a mola se contrai e o ponteiro gira na direção oposta, mas o ponteiro de posicionamento permanece na temperatura mais alta. Depois de abrir a porta, leia a temperatura indicada pelo ponteiro de posicionamento, ou seja, o valor de temperatura mais alta alcançado pelo termômetro de superfície quando ele é aquecido na câmara de vácuo.
8 fontes de evaporação e sputtering por iões
A fonte de evaporação do revestimento multi-arco é geralmente forma de bolo redondo, vulgarmente conhecida como alvo de bolo redondo. Nos últimos anos, o alvo multi-arco retangular também apareceu, mas nenhum efeito óbvio foi visto. O alvo do bolo redondo é montado no assento alvo de cobre (sede do catodo), e os dois são conectados por cordões. Existe um íman no banco alvo. Movendo o ímã para frente e para trás, a intensidade do campo magnético pode ser alterada, e a velocidade de movimento e a trajetória do ponto de arco podem ser ajustadas. Para reduzir a temperatura do alvo e do assento alvo, o assento alvo deve ser alimentado continuamente com água de resfriamento. Para garantir a alta condutividade e condutividade térmica entre o alvo e o assento alvo, a junta Sn pode ser adicionada entre o alvo e o assento alvo. O revestimento de pulverização Magnetron geralmente usa alvos retangulares ou cilíndricos,
9 sistema de refrigeração a água
Porque, para melhorar a taxa de ionização dos átomos de metal, cada alvo de cátodo é projetado para usar a maior potência possível, o que requer um resfriamento suficiente. Além disso, muitos tipos de revestimento no revestimento do molde, temperatura de aquecimento é 400 ~ 500 C, portanto, na parede da câmara de vácuo, o resfriamento de cada superfície de vedação também é muito importante, então a água de resfriamento teve melhor uso sobre 18 ~ 20 C abastecimento de água do refrigerador. Para evitar que as gotículas de água se precipitem da parede da câmara de vácuo de baixa temperatura e do catodo em contato com o ar quente após a abertura da porta, cerca de 10 minutos antes de abrir a porta, o sistema de refrigeração líquida deve ser capaz de aquecendo o estado da água, e a temperatura da água quente é aproximadamente 40 ~ 45 C.
XIV Etapas de trabalho do molde e morrer PVD
O fluxo básico do processo de PVD pode ser resumido como segue: Pré-tratamento IQC PVD FQC.
1 IQC
O principal trabalho do IQC (InQuality Control) não é apenas verificar a quantidade rotineiramente e verificar se o desenho é consistente com o objeto real, mas também verificar cuidadosamente a superfície da peça de trabalho, especialmente se existem rachaduras e outros defeitos na borda . Às vezes, para algumas das ferramentas de corte, a lâmina, no corpo da observação do microscópio, mais conveniente para encontrar problemas; Além disso, o pessoal do IQC também deve prestar atenção para verificar se as peças de revestimento têm plástico, solda com baixo ponto de fusão, etc., se essas coisas são misturadas no processo de revestimento devido à omissão de inspeção, ele irá liberar seriamente ar na câmara de vácuo, o que pode fazer com que todo o lote de produtos seja desbastado, ou mesmo causar o desmantelamento dos produtos OK originais, e as consequências serão impensáveis.
2 processo de pré-tratamento (pistola a vapor, jateamento, polimento, limpeza)
O objetivo do pré-tratamento é purificar ou desgastar a superfície das partes químicas.
Purificação é remover todos os tipos de contaminação da superfície, preparação de superfície limpa. Purificação por meios mecânicos, físicos ou químicos, geralmente com uma variedade de agentes purificadores. Coarsening, ao contrário de photoetching, visa preparar superfícies ásperas para melhorar a resistência estrutural da decoração de revestimento ou revestimento. Temos agora os principais métodos de pré-tratamento: limpeza a vapor a alta temperatura, limpeza, jateamento, polimento e outros métodos.
Lavagem a vapor de alta temperatura
Actualmente, o equipamento de limpeza a vapor a alta temperatura normalmente utilizado na oficina de PVD é a pistola de vapor. Sua temperatura máxima de operação pode atingir 145 graus e a pressão do ar está em torno de 3 ~ 5 bar. Como o molde geralmente contém alguns furos pequenos, furos roscados, geralmente óleo, líquido refrigerante residual e outras impurezas no furo, o método de limpeza convencional é difícil de remover. Neste ponto, o equipamento de lavagem a vapor de alta temperatura pode maximizar suas vantagens. limpeza
XV. Os procedimentos de limpeza do revestimento da matriz antes de cada fábrica são os seguintes:
1. Remoção ultra-sônica da cera 2. Sobre a água 3. Remoção ultra-sônica do óleo 4. Sobre a água 5. Reposição ultra-sônica 6. Sobre a água 7. Sobre a água pura 8. Isto é porque o substrato decorativo do revestimento é na maior parte de aço inoxidável ou liga titanium, nao fácil enferrujar. Além disso, o revestimento decorativo em marcas d'água, manchas e outros defeitos não são permitidos. Portanto, revestimento decorativo para a exigência de qualidade de água da água pura é extremamente alta, e até mesmo para chegar a mais de 15 m Ω . Para garantir a alta qualidade da limpeza, pode ser repetida limpeza, e na alta qualidade de água pura e imersão ultra-sônica por um longo tempo para chegar. No entanto, a limpeza da matriz é diferente, especialmente alguns aços moldados a quente, se o revestimento decorativo for limpo, enferrujará.
Devido ao revestimento do molde da superfície do estado original, além de alguns moldes de lente de alto padrão, revestimentos geralmente mais decorativos são ásperos, portanto, na superfície do revestimento depois que os requisitos de estado não são tão altos quanto o revestimento decorativo, isso permite nós para levar água rapidamente, com ar comprimido seco e isento de óleo para secar, depois o método de secagem de molde de fábrica para lidar com ventos fortes. E esses moldes de espelho padrão alto, são geralmente 136 de aço inoxidável, podem emprestar método de limpeza de revestimento decorativo.
Em uma palavra, o método de limpeza antes do revestimento da matriz depende dos diferentes materiais usados pela matriz, o estado da superfície antes do revestimento da matriz é diferente e não é o mesmo.
The following is a few materials rust from difficult to easy sort, for reference:
Stainless steel, hard alloy, metal ceramic alloy, DC53, high speed steel, 8407 have an automatic cleaning machine model CR288, made in Germany. The maximum cleaning capacity of this machine is 80KG, mainly used for cleaning tools, small parts, or small size of the mold. It has a total of three cleaning cylinder, the solution is tap water + cleaning agent, tap water, deionized water. In addition to the common ultrasonic, water washing, spray, swing, hot air drying and other functions, the machine is another advantage is the final set of vacuum steps, can make the moisture as soon as possible volatile.
Automatic cleaning machine memory ten kinds of technology, are preset by the supplier. One to nine can be used for different types of products, different surface state purification treatment. The tenth is used for cleaning agent.
sand blast
Sand blasting is the use of compressed air to make abrasive strong erosion workpiece surface, so as to remove rust, carbon deposition, welding slag, oxide, residual salt, old paint layer and other surface defects. Sand blasting can be divided into dry sand blasting and wet sand blasting according to the conditions of abrasive use.
The technological parameters of sand blasting mainly include gun distance, inclination Angle, rotating speed, moving speed, stroke, round trip times, sand blasting time and sand blasting air pressure. The parameters we have used are gun range: 30~70mm; Angle of 30 ~ 70? C; The rotating speed of the clamping table is 10~30; Round trip times: 3~9 times; Sand blast pressure: 1.8~3.5 bar, etc. In the specific operation, the upper and lower limits are selected according to the degree of dirt on the workpiece surface, the hardness of the workpiece, the geometry of the workpiece surface and other factors. The abrasive we choose in the dry sandblasting machine is glass beads, suitable for spraying some hardness medium materials, such as oil steel, mold, etc. In the liquid sandblasting machine selected abrasive alumina, high hardness, suitable for some high hardness of the material, such as hard alloy material. Abrasive size is also important for die coating. If the abrasive size is too large, the workpiece surface is too rough; If the particle size of abrasive is too small, and will reduce the impact force, or even embedded in the workpiece surface, cleaning is difficult to remove, so that the workpiece coating adhesion is reduced. For this reason, some European countries, on the die coating before blasting abrasive particle size used to do A careful study, strict enough to ensure that more than 85% of the grain size in the A, B point range before use. In contrast, China's abrasive suppliers are still lack of consensus in this regard, we also rarely do this test.
PVD coating process (heating, ion cleaning, coating, cooling, process gas, air pressure, temperature, sputtering power) FQC
1. Function Quality Control 2. Function Quality Control 2. The content of FQC mainly includes methods of appearance inspection, layer depth inspection, adhesion inspection, wear resistance inspection, corrosion resistance inspection and simulation test. I plant the main application of the current appearance inspection, layer depth inspection and adhesion inspection.
As most of the products we come into contact with are not allowed to do destructive inspection, we will put in the sample with each batch when coating. When you do a depth test and a adhesion test, in most cases, you're actually checking the sample with the batch. Since it is difficult to agree between the sample and the product in terms of raw materials, heat treatment status, clamping position, etc., there will be certain error between the detected result and the actual value of the product. Sometimes there may be considerable error, can only be used as a reference. Of course, when necessary, we can also make simulation parts to achieve the purpose of accurate measurement.
appearance inspection
Open the door for the product, the surface should be carefully checked for cracks, coating, loose and other defects. For knives, knives, also need to carefully examine the state of their blades under the microscope.
Layer deep check
There are many methods for depth inspection, such as microsection metallography, X-ray examination, optical test with monochromatic light as the light source, ball mill test and so on. The layer depth inspection of die coating is carried out on a ball mill. The method is to use a steel ball with a diameter of 10mm to test the surface rolling grinding, and then measure the relevant data of the grinding marks under the microscope, and put it into the formula to calculate the depth of the layer.
This kind of layer depth examines the characteristic of the method is: convenient and applicable, error is largo. But this error applied to die above the impact will not be too large. Interested colleagues may also refer to the relevant literature.
There are a lot of adhesion inspection methods, each factory according to the characteristics of their products, have developed the corresponding test methods. Among them, there are two authoritative methods. One is to do indentation test with conical diamond head on rockwell hardness tester, observe under the microscope, and judge the adhesion of the coating by the number of cracks around the indentation. This method has high requirements for the shape of the diamond head. It not only strictly requires the center point to be in the center of the circle, but also requires the roundness of the diamond cone to be very regular. Unfortunately, at present, China does not have its national or industry standards; Another method is the scratch method, some of our coating launched earlier scientific research departments, is also the use of this method, there are special national industry standards for query.
Besmear after processing technology of jig (sandblasting, painting fat technology) detection technology (binding force test, the deep layer of detection, acid corrosion) coating stripping technology (TiAlN/TiN stripping technology, CrN/DLC/CrAlTiN stripping technology, the surface of the cemented carbide coating stripping technology) application technology of the coated tools (in the proper selection of coating, coating tool used correctly
Coating on the tool optimization is very big, because the high speed cutting machining than the traditional cutting temperature is higher, the application of coating, can play its role in high temperature, oxidation resistance and hardening materials. For example, chromium nitride (CrN) coatings reduce friction coefficients and improve finish and chip removal.
XVI. Specification of main technical requirements
1. Double-color PVD matching selection is conducted between traditional and conventional colors such as black, silver, gold and common rose;
2. Two-color PVD pairing on or between 3D surfaces is not allowed;
3. Two-color PVD design can be carried out on 2D plane structure;
4. As far as the current technical conditions are concerned, it is limited to common and regular colors, such as black, silver, gold and common rose. Two-color PVD matching selection is conducted between traditional and conventional colors such as black, silver, gold and common rose.
IKS PVD,Decorative coating,Tools and Mould coating,optical coating machine,contact with us now,iks.pvd@foxmail.com